

Một kỹ sư mua hàng gửi cho chúng tôi bản vẽ thân van nước biển. Khối tiêu đề ghi "Thép không gỉ 316". Chúng tôi hỏi một câu hỏi trước khi trích dẫn: ý bạn là AISI 316 được rèn hoặc loại tương đương, CF8M? Câu trả lời làm thay đổi thành phần hóa học của hợp kim, chu trình xử lý nhiệt, khả năng gia công và thường làm giá tăng từ 10% trở lên. Hầu hết các sai lầm khi mua vật đúc bằng thép không gỉ 316 đều bắt đầu chính xác từ đây, vì tên loại trên bản vẽ không tự động chuyển sang vật liệu đúc phù hợp. Hướng dẫn này giải thích ý nghĩa thực sự của cấp độ, cấu trúc đúc khác với thanh và tấm rèn như thế nào, quy trình đúc nào phù hợp với các bộ phận của bạn và chi phí thực sự tích lũy ở đâu.
"316" nghĩa là gì khi phần được chọn
Ở dạng đúc, 316 không được chỉ định là AISI 316. Nó được chỉ định là CF8M trong ASTM A351, A743 hoặc A744, tùy thuộc vào loại dịch vụ. CF8M là phiên bản đúc của loại 316 và CF3M là phiên bản đúc của loại 316L. Các cửa sổ crom, niken và molypden gần nhau nhưng không giống nhau, và xưởng đúc sử dụng loại đúc chứ không phải loại rèn để kiểm soát quá trình nấu chảy và kiểm tra.
Molypden là nguyên tố tách 316 khỏi 304. Ở mức 2,0 đến 3,0 phần trăm, nó làm tăng đáng kể khả năng chống rỗ clorua và ăn mòn kẽ hở. Sự bổ sung đó làm cho vật đúc 316 trở thành lựa chọn mặc định cho nước biển, xử lý hóa chất và thiết bị tiếp xúc với thực phẩm, nơi sử dụng chất khử trùng gốc clo.
| Lớp | lượng cacbon tối đa | crom | Niken | Molypden |
|---|---|---|---|---|
| rèn 316 | 0.08 | 16,0-18,0 | 10,0-14,0 | 2.0-3.0 |
| rèn 316L | 0.03 | 16,0-18,0 | 10,0-14,0 | 2.0-3.0 |
| Truyền CF8M | 0.08 | 18.0-21.0 | 9,0-12,0 | 2.0-3.0 |
| Truyền CF3M | 0.03 | 18.0-21.0 | 9,0-12,0 | 2.0-3.0 |
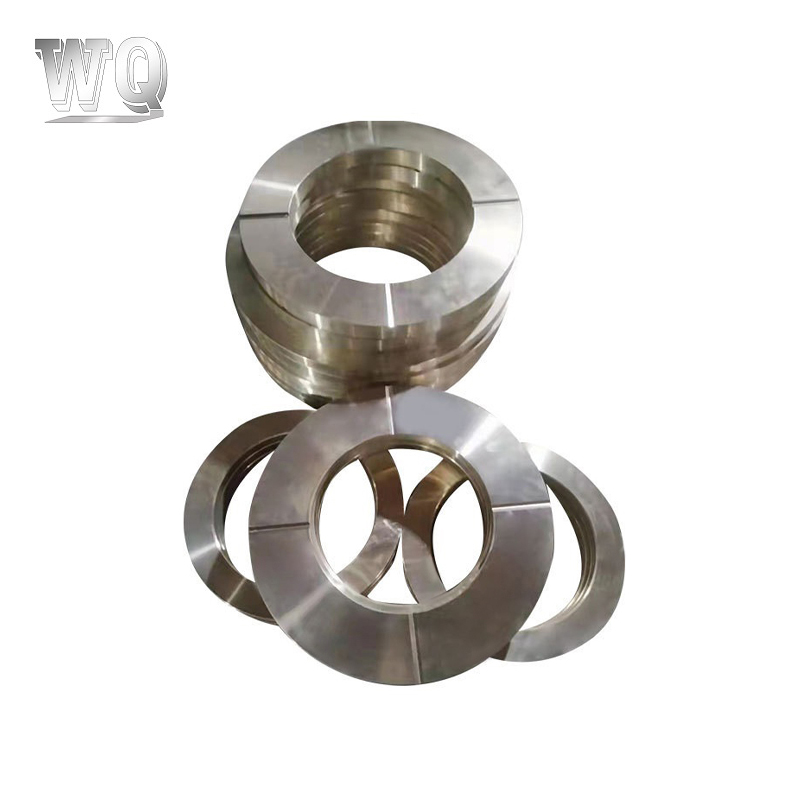 Vật đúc bằng thép không gỉ 316/316L có khả năng kháng clorua nâng cao Những vật đúc này cung cấp khả năng chống ăn mòn rỗ và kẽ hở được tăng cường molypden cho nước biển, xử lý hóa chất và thiết bị tiếp xúc với thực phẩm. Việc lựa chọn giữa CF3M và CF8M tùy thuộc vào điều kiện hàn hoặc điều kiện nhạy cảm, vì vậy hãy xác minh cấp độ phù hợp với môi trường làm việc của bạn. Xem sản phẩm →
Quy tắc thực tế rất đơn giản: nếu bộ phận của bạn cần hàn sau khi đúc hoặc vận hành trong phạm vi nhiệt độ nhạy cảm, hãy chỉ định CF3M thay vì CF8M. Hàm lượng carbon thấp hơn ngăn chặn sự kết tủa cacbua crom ở ranh giới hạt, bảo vệ khả năng chống ăn mòn.
Cấu trúc vi mô đúc so với thanh rèn: Sự khác biệt về từ tính và ăn mòn
Khách hàng thường phàn nàn rằng "316 vật đúc có từ tính". Điều này gây ngạc nhiên cho những người đã thử một miếng tấm 316 và nhận thấy nó không có từ tính. Phiên bản đúc của 316, CF8M, cố ý chứa 5 đến 20 phần trăm ferit trong nền austenit. Ferrite có tính sắt từ nên vật đúc thường sẽ hút nam châm. Đây không phải là một khiếm khuyết và không có nghĩa là xưởng đúc đã thay thế một hợp kim rẻ hơn.
Hàm lượng ferrite thực sự được kiểm soát là có lý do. Nó làm giảm hiện tượng rách nóng trong quá trình hóa rắn và cải thiện khả năng hàn so với cấu trúc hoàn toàn austenit. Sự đánh đổi là ferit làm giảm khả năng chống ăn mòn một chút ở cấp độ vi cấu trúc, đó là lý do tại sao việc chỉ định phương pháp xử lý nhiệt phù hợp và, khi cần thiết, số lượng ferit đóng vai trò quan trọng khi bộ phận chạy trong clorua.
Nếu ứng dụng của bạn yêu cầu đúc không từ tính một cách rõ ràng, hãy viết yêu cầu đó lên bản vẽ và yêu cầu xưởng đúc kiểm soát tỷ lệ phần trăm ferrite, ví dụ: tối đa 5% bằng phép đo từ tính theo tiêu chuẩn ASTM A799. Nếu không có ghi chú như vậy, xưởng đúc sẽ chỉ đổ chất hóa học và mức ferit sẽ nằm ở bất cứ nơi nào quá trình hóa rắn đặt nó.
Đúc đầu tư so với đúc cát cho 316 bộ phận
Phương pháp rẻ nhất không phải lúc nào cũng là phương pháp có chi phí thấp nhất khi gia công, phế liệu và hoàn thiện bề mặt được đưa vào tính toán. Đối với vật đúc bằng thép không gỉ 316, việc đúc mẫu thường hiệu quả khi bộ phận có hình dạng bên trong phức tạp, thành mỏng hoặc dung sai chặt chẽ. Đúc cát giành chiến thắng cho các bộ phận rất lớn hoặc số lượng rất thấp. Tại cửa hàng của chúng tôi, chúng tôi chạy cả hai và giới hạn lựa chọn là khoảng 500 gram đến 50 kg để đúc mẫu đầu tư, với các bộ phận lớn hơn sẽ được cát để chi phí mẫu có thể hợp lý.
| tham số | Đúc đầu tư | Đúc cát |
|---|---|---|
| Dung sai tuyến tính | /- 0,5% danh nghĩa, thường có thể đạt được 0,15 mm | /- 1,0-2,0 mm trên kích thước tiết diện trung bình |
| Độ nhám bề mặt | Ra 1,6-3,2 m | Ra 6,3-12,5 μm |
| Tường thực tế tối thiểu | 1,5-2,5 mm | 4-5mm |
| Kích thước lô kinh tế | 200-100.000 chiếc | 1-1.000 chiếc |
Đúc đầu tư bằng thép không gỉ cho hình học phức tạp Đúc đầu tư suits parts with intricate internal passages, thin walls, or tight tolerances. For 316 stainless steel components roughly 500 grams to 50 kilograms, it often lowers total cost by reducing machining and scrap compared to sand casting. Xem sản phẩm → Đối với cánh bơm 316 hoặc lồng van có lõi và tiết diện mỏng, việc đúc mẫu chảy giúp giảm nhu cầu gia công các biên dạng bên trong. Đối với nhà ở có mặt bích nặng 200 kg, việc đúc cát giữ cho đơn giá thực tế. Câu trả lời đúng không phải là sự ưa thích thương hiệu; nó là một phép tính hình học và số lượng. Nếu bạn không chắc chắn, một xưởng sản xuất thực hiện cả hai điều này sẽ có nhiều khả năng đưa ra khuyến nghị khách quan hơn, đó là lý do tại sao chúng tôi hướng dẫn trực tiếp về các đề xuất quy trình trong giai đoạn báo giá.
Điều gì thúc đẩy chi phí của vật đúc bằng thép không gỉ 316
Vật đúc 316 có giá cao hơn vật đúc 304 vì ba lý do cụ thể: hàm lượng niken và molypden, khả năng gia công thấp hơn và yêu cầu chất lượng khắt khe hơn. Giá molypden không ổn định và phụ phí hợp kim có thể khiến chi phí nguyên liệu thô của chi tiết 316 tăng từ 10 đến 20% trong vòng một quý. Gia công là trung tâm chi phí lớn thứ hai. 316 cứng lại nhanh chóng, do đó bước tiến, tốc độ và độ mài mòn của dụng cụ hoạt động khác với thép hợp kim thấp. Một lỗ khoan nhỏ mất một phút trên thép cacbon có thể mất ba phút ở thép 316 và dụng cụ sẽ mòn sớm hơn.
Các yếu tố thúc đẩy chi phí chính, theo thứ tự tác động sơ bộ, là:
- Nguyên liệu hợp kim, đặc biệt là phụ phí molypden.
- Thời gian gia công và tuổi thọ dụng cụ, tăng theo độ phức tạp của bộ phận.
- Ủ và làm nguội dung dịch, bắt buộc để khôi phục khả năng chống ăn mòn sau khi hóa rắn.
- Kiểm tra chất lượng, bao gồm phân tích hóa học, kiểm tra độ bền kéo và kiểm tra áp suất nếu có.
- Các yêu cầu về hoàn thiện bề mặt như đánh bóng bằng điện, tẩy rửa hoặc phun hạt thủy tinh.
Chúng tôi thường yêu cầu người mua so sánh báo giá về tổng chi phí linh kiện được cập bến chứ không phải giá mỗi kg. Một xưởng đúc tuyên bố đúc 316 giá rẻ có thể đã bỏ qua quá trình ủ dung dịch, khiến cho cấu trúc vi mô không đạt yêu cầu trong thử nghiệm phun muối hoặc bị ăn mòn trong quá trình sử dụng. Yêu cầu giấy chứng nhận xử lý nhiệt và phân tích hóa học. Nếu thiếu cả hai thì việc giảm giá không phải là một món hời; đó là rủi ro được chuyển sang sản phẩm cuối cùng của bạn.
Nơi đúc thép không gỉ 316 kiếm được tiền
Hồ sơ dịch vụ của 316 vật đúc trong môi trường chứa clorua rất dài và được ghi chép đầy đủ. Phần cứng hàng hải, thân bơm hóa chất, viền van, bộ trao đổi nhiệt, bộ phận chế biến thực phẩm và thiết bị dược phẩm đều dựa vào hợp kim chứa molypden. Lý do là độ bền: hợp kim duy trì lớp oxit của nó trong các điều kiện gây rỗ ở 304 và dạng đúc cho phép hình học mà thanh rèn hoặc gia công không thể tạo ra một cách kinh tế.
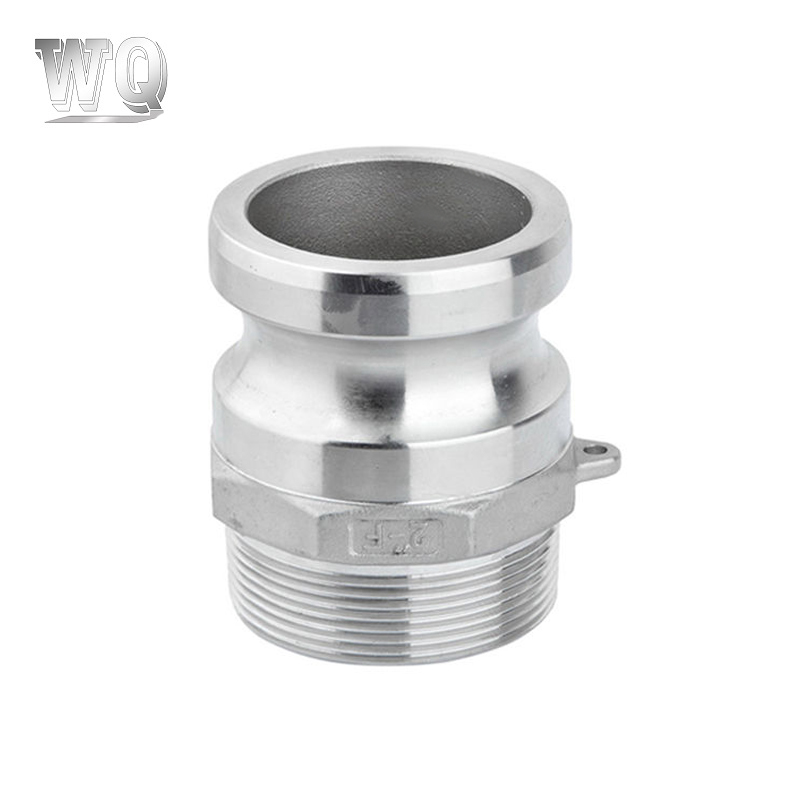
Ví dụ, khớp nối khóa cam dành cho đường dây chuyển hóa chất thường được đầu tư đúc bằng thép 316 vì mặt cắt cuối có rãnh và bề mặt bịt kín rất tốn kém khi gia công từ thanh đặc. Logic tương tự cũng áp dụng cho trục máy làm kem và các bộ phận trộn, trong đó mặt sản phẩm được làm sạch tại chỗ bằng chất khử trùng mạnh. Bạn có thể đọc thêm trong các ghi chú trong ngành của chúng tôi về lý do tại sao các bộ phận đúc bằng thép không gỉ lại có tác dụng tốt trong dịch vụ công nghiệp.
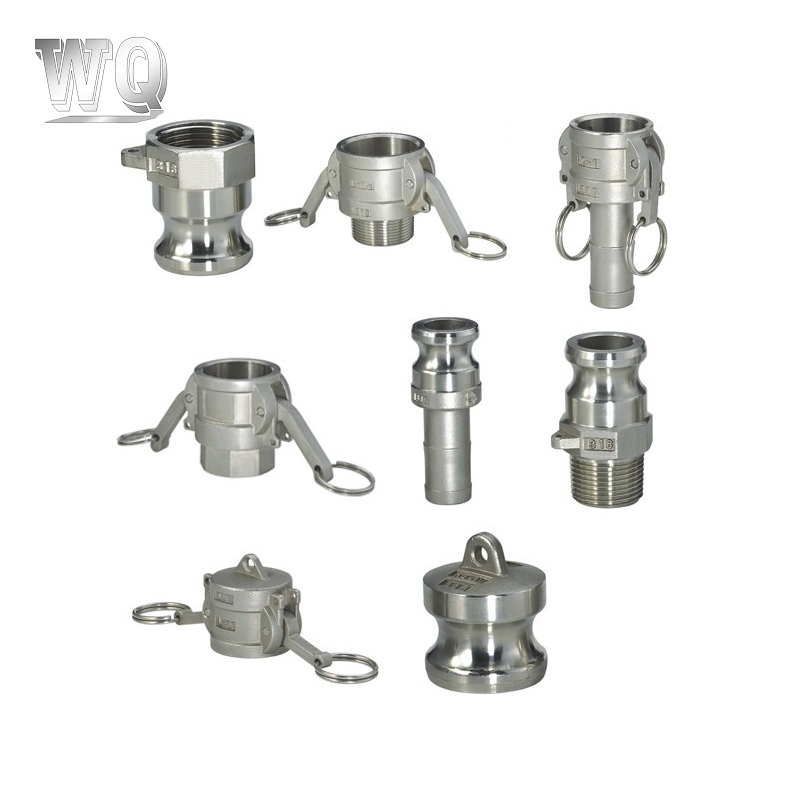 Khớp nối Camlock bằng thép không gỉ cho đường dây chuyển hóa chất Các khớp nối tháo nhanh này thường được đúc đầu tư vào 316 vì các biên dạng có rãnh và bề mặt bịt kín rất tốn kém khi gia công từ thanh phôi. Phương pháp đúc duy trì khả năng chống ăn mòn và đơn giản hóa việc sản xuất hình dạng cuối phức tạp. Xem sản phẩm →
Khi bạn mua 316 vật đúc cho loại nhiệm vụ này, hãy đảm bảo rằng xưởng đúc hiểu rõ môi trường dịch vụ chứ không chỉ bản vẽ. Vật đúc hoạt động trong nước ngọt có thể bị hỏng trong nước biển ấm nếu hàm lượng ferit quá cao hoặc bề mặt không được hoàn thiện đúng cách. Loại vật liệu là nền tảng chứ không phải toàn bộ thiết kế.
Làm thế nào để viết một đặc tả kỹ thuật đúc 316 phù hợp
Bắt đầu với lớp đúc, không phải lớp rèn. Trên bản vẽ ghi "ASTM A351 CF8M, ủ dung dịch" hoặc "CF3M" nếu bộ phận được hàn sau khi đúc. Chỉ thêm khối thuộc tính cơ học nếu tiêu chuẩn nội bộ của bạn yêu cầu; A351 đã có độ bền kéo tối thiểu là 70 ksi (485 MPa), cường độ chảy 30 ksi (205 MPa) và độ giãn dài 30%. Nếu khả năng chống ăn mòn là quan trọng về mặt an toàn, hãy thêm thử nghiệm ăn mòn giữa các hạt theo tiêu chuẩn ASTM A262 và chỉ định phạm vi ferit tính bằng phần trăm nếu phải hạn chế phản ứng từ tính.
Sau đó nêu phạm vi kiểm tra: trực quan, chất thẩm thấu thuốc nhuộm, chụp X quang hoặc áp suất thủy tĩnh. Đối với vật đúc mẫu, báo cáo kích thước ở bài viết đầu tiên sẽ bảo vệ cả hai bên, đặc biệt khi các mốc chuẩn đúc sẽ xác định các hoạt động gia công. Thông số kỹ thuật cấp diễn viên dài một trang, được gửi cùng với RFQ, sẽ loại bỏ hầu hết thông tin sai lệch mà chúng tôi thấy trong báo giá hàng ngày. Bạn có thể duyệt qua danh mục sản phẩm được đầu tư của chúng tôi để so sánh 316, 316L và các loại liên quan theo danh mục vật liệu và mục đích sử dụng cuối cùng.